O gaură H7 și un arbore p6 la o dimensiune nominală de 25 mm vă oferă între 1 și 35 de microni de interferență. Acel singur număr, nu perechea de litere scrisă pe desen, decide dacă un butuc al angrenajului ține cuplul sau începe să se rotească pe arbore după primul ciclu de încălzire. Există o diagramă de toleranță de ajustare prin apăsare pentru a vă ajuta să găsiți acel număr rapid și fiabil.
Concluzia mai întâi: citiți tabelul pentru domeniul de interferență, apoi testați acel interval în funcție de sarcină, material și temperatura de lucru. Diagramele eșuează rar de la sine. Se potrivesc eșuează atunci când cineva copiază o notă H7/p6 dintr-un desen vechi și o aplică pe o carcasă din aluminiu cu pereți subțiri care rulează la 90 C.
Ce conține de fapt o diagramă de toleranță pentru ajustare prin apăsare
O diagramă standard, indiferent dacă urmează ISO 286 sau sistemul mai vechi ANSI B4.2, este construită din patru date:
- Banda de dimensiune nominală, cum ar fi 18 până la 30 mm sau 30 până la 50 mm. Limitele se schimbă la fiecare graniță de bandă, astfel încât banda contează la fel de mult ca și litera.
- Scrisoarea clasei de toleranță. Literele mari descriu găuri precum H, K, N, P și S, în timp ce literele mici descriu arbori precum h, k, n, p și s.
- Numărul gradului de toleranță. Numărul este gradul IT și stabilește lățimea zonei de toleranță. La 25 mm, IT6 se întinde pe 13 microni și IT7 se întinde pe 21 microni.
- Abateri în microni, măsurate de la linia nominală sau zero. Abaterea superioară se află deasupra liniei, abaterea inferioară sub ea.
Ceea ce omite graficul este la fel de important. Presupune o temperatură de referință de 20 C, suprafețe curate și părți rotunde, rigide. Eroarea de rotunjire, rugozitatea suprafeței, grosimea plăcii și dilatarea termică în funcționare stau toate în afara mesei și fiecare dintre ele poate deplasa o îmbinare cu mai mult decât întreaga lățime de toleranță imprimată pe pagină.
Cum să citiți interferența direct din diagramă
Luați o îmbinare nominală de 25 mm cu o gaură H7 și un arbore p6. Graficul oferă aceste abateri:
- Orificiu H7: 0 până la 21 microni, astfel încât alezajul măsoară 25.000 până la 25.021 mm
- arbore p6: 22 până la 35 microni, astfel încât arborele măsoară 25,022 până la 25,035 mm
Interferența minimă este cel mai mic arbore minus cea mai mare gaură: 25,022 minus 25,021 este egal cu 0,001 mm sau 1 micron. Interferența maximă este cel mai mare arbore minus cea mai mică gaură: 25.035 minus 25.000 echivalează cu 0,035 mm sau 35 microni.
Acea podea de 1 micron este punctul slab al lui H7/p6. O gaură ușor ovală, o bavură pe teșirea de plumb sau un arbore care rulează cu 5 C mai cald decât carcasa îl pot șterge complet. H7/p6 se potrivește cu un cuplu moderat în piesele rigide din oțel asamblate o singură dată. Când este nevoie de putere reală de reținere, mutați în sus secvența de litere la r6 sau s6 și acceptați forța de asamblare mai mare care vine cu aceasta.
Valori grafice de toleranță pentru ajustare la apăsare la dimensiunea nominală de 25 mm
Tabelul de mai jos enumeră combinațiile extrase cel mai des dintr-o diagramă de toleranță de ajustare prin presare în banda de 18 până la 30 mm. Interferența este calculată în același mod ca în exemplul de mai sus, iar valorile negative înseamnă că rămâne spațiu liber după asamblare.
Intervalele de interferență calculate din abateri ISO 286 pentru un diametru nominal de 25 mm; numerele negative indică clearance-ul. | Fit | Limitele găurilor (microni) | Limitele arborelui (microni) | Interferență (microni) | Utilizare tipică |
| H7/p6 | 21 / 0 | 35 / 22 | 1 la 35 | Butuc de oțel pe arbore de oțel, cuplu moderat |
| H7/r6 | 21 / 0 | 41 / 28 | 7 la 41 | Cuplu mai mare, fără sarcină inversă |
| H7/s6 | 21 / 0 | 48 / 35 | 14 până la 48 | Articulații permanente și butuci mai groși |
| H7/n6 | 21 / 0 | 28 / 15 | -6 la 28 | Potrivire de localizare, în principal tranziție |
| H7/k6 | 21 / 0 | 15 / 2 | -19 la 15 | Interferență ușoară, părțile pot fi separate |
| H7/h6 | 21 / 0 | 0 / -13 | -21 până la -13 | Spatiu liber pentru alunecare sau asamblare usoara |
| P7/h6 | -14 / -35 | 0 / -13 | 1 la 35 | Versiunea de bază a arborelui H7/p6 |
Două rânduri merită o a doua privire. În primul rând, H7/k6 este adesea descris ca o potrivire prin presare în ateliere, dar rezultatul minim este de 19 microni de spațiu liber, ceea ce îl face o potrivire de tranziție care poate aluneca în continuare la un cuplu scăzut. În al doilea rând, P7/h6 produce același interval de interferență ca și H7/p6, menținând în același timp arborele la o abatere fixă h, ceea ce este util atunci când un arbore împământat poartă mai multe butuci.
Baza găurii sau baza arborelui: pe ce sistem este construită diagrama
Cele mai multe diagrame sunt tipărite pe bază de găuri, ceea ce înseamnă că gaura păstrează o abatere H fixă, iar litera arborelui face treaba. Acest lucru se potrivește producției, deoarece uneltele de alezare, de alezat și de găurit sunt mai ușor de ținut la o dimensiune fixă decât de ajustat pentru fiecare îmbinare de pe desen.
Baza arborelui inversează logica: arborele rămâne la h și litera găurii se schimbă. Ambele sisteme pot furniza interferențe identice, astfel încât alegerea este de obicei determinată de ce parte este mai ieftină de prelucrat la o dimensiune controlată în întregul ansamblu.
Ce să verificați înainte de a vă angaja într-o potrivire
- Sarcină și cuplu. Interferența trebuie să transmită cuplul numai prin frecare, iar presiunea de contact necesară crește odată cu cuplul în timp ce scade cu lungimea și diametrul îmbinării.
- Pereche de materiale. Un arbore de oțel într-un butuc din aluminiu sau fontă se comportă diferit față de oțelul pe oțel, deoarece materialul mai moale cedează mai devreme și se mișcă mai mult cu căldură.
- Grosimea peretelui. Butucii subțiri se deformează spre interior în timpul presării, ceea ce reduce interferența efectivă și poate ovaliza alezajul.
- Temperatura de lucru. Oțelul se extinde cu aproximativ 11,5 microdeformare pe grad C, iar aluminiul cu aproximativ 23. O creștere de 60 C într-un butuc de aluminiu presat pe un arbore de oțel poate consuma aproximativ 17 microni de interferență la 25 mm.
- Metoda de asamblare. O presă hidraulică, un încălzitor cu inducție sau un termocontractabil pentru congelator tolerează fiecare niveluri diferite de interferență, iar ansamblul termic permite întotdeauna mai multe interferențe decât presarea la rece.
Potrivirile rulmentului Folosește aceleași reguli cu numere diferite
Rulmenții sunt acolo unde o diagramă de toleranță de fixare prin presare întâlnește producția reală, deoarece un inel de rulment este deja fabricat la propria toleranță. Un rulment cu bile adânci cu alezaj de 25 mm din clasa de precizie normală are o abatere a alezajului de la 0 la minus 10 microni, nu de la 0 la minus 21 ca o gaură generală H7. Prin urmare, îmbinarea trebuie calculată între abaterea arborelui și abaterea alezajului lagărului.
 Rulmenți adânci cu bile pentru echipamente rotative de precizie Examinați rulmenții adânci cu bile pentru calcule de potrivire în motoare, automobile, mașini agricole și mașini-unelte, cu întrebări și legături de serie aferente. Vizualizare produs →
Un arbore k5 la 25 mm măsoară 2 până la 11 microni. Împotriva unei alezaje de la 0 la minus 10 microni, îmbinarea aterizează între 2 și 21 de microni de interferență, ceea ce este o ajustare ușoară și de încredere pentru un inel interior rotativ sub sarcină normală. Partea carcasei se comportă diferit: un orificiu H7 lasă, de obicei, un spațiu mic, iar acest joc este intenționat, deoarece un inel exterior nelocalizat trebuie să fie liber să se deplaseze ușor pe măsură ce arborele crește cu căldură.
Potrivirile inele interacționează, de asemenea, cu geometria rulmentului într-un mod în care un butuc simplu nu o face niciodată. Pe un arbore solid din oțel, o potrivire prin interferență micșorează jocul intern cu aproximativ 70 până la 80 la sută din valoarea interferenței, astfel încât o potrivire de 20 de microni elimină aproximativ 15 microni de joc. Acesta este motivul pentru care un rulment care se rotește liber pe bancă se poate simți strâns odată așezat și de ce subiectul joc interior și preîncărcare aparține lângă diagrama de potrivire de pe orice birou de inginerie.
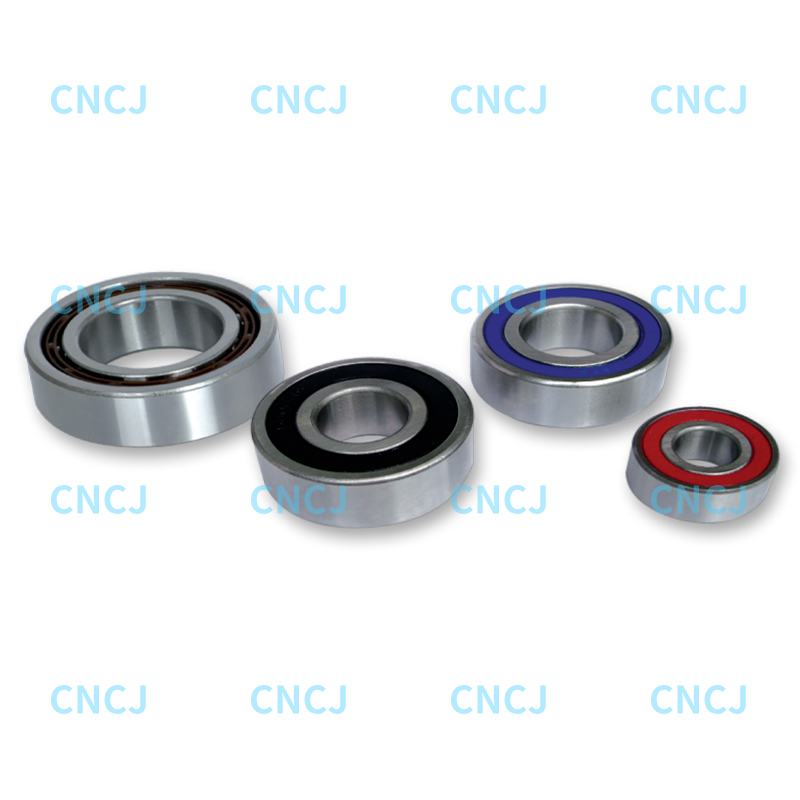 Rulmenți cu bile cu contact unghiular cu două rânduri, seriile 32 și 33 Rulmenții de înaltă rigiditate din seriile 32 și 33 suportă sarcini radiale și axiale în mașini-unelte și cutii de viteze; confirmați potrivirea arborelui și a carcasei pentru a evita preîncărcarea. Vizualizare produs →
Modelele de contact unghiular cu două rânduri reacționează în același mod, iar efectul se compune atunci când două rânduri împart același inel. O potrivire strânsă care a fost acceptabilă pentru un singur rând poate împinge o unitate cu două rânduri în preîncărcare și poate crește temperatura de funcționare, astfel încât toleranțele arborelui și ale carcasei ar trebui să fie confirmate înainte de comandarea rulmentului, mai degrabă decât după primul test de funcționare.
Probleme frecvente de ajustare prin presare și cauzele acestora
- Uzură și înțepare în timpul presării, de obicei din cauza rugozității suprafeței, lubrifiant insuficient sau lipsă teșirii de plumb.
- Placarea surprize. Cromul dur sau nichelul adaugă aproximativ 5 până la 20 de microni pe suprafață, astfel încât un arbore care a fost în interiorul toleranței înainte de placare transformă o fixare prin presare într-un blocaj.
- Pierderea interferenței în serviciu, cauzată de dilatarea termică diferențială, fluaj și cedare locală, cu butuci de aluminiu ca victime obișnuite.
- Eroare de măsurare. Un micrometru sau un indicator calibrat la 20 C citește o piesă măsurată la 30 C cu aproximativ 3 microni pe un arbore de oțel de 25 mm, ceea ce este suficient pentru a răsturna o potrivire marginală.
Specificarea și inspectarea potrivirii în atelier
Scrieți atât clasa cât și rezultatul așteptat pe desen: o notă H7/p6 plus intervalul de interferență calculat de la 1 la 35 de microni nu lasă nimic de interpretat. În cazul în care îmbinarea este legată de siguranță, adăugați o notă că forța de împingere a unui ansamblu eșantion trebuie verificată.
Inspecția ar trebui să aibă loc la o temperatură stabilă, folosind un micrometru pe arbore și un manometru de aer sau alezament pe carcasă, cu rotunjime verificată la două planuri. Lubrifiați înainte de presare, mențineți cursa de presare lentă și dreaptă și tratați o îmbinare care a fost deja presată de două ori ca o îmbinare slăbită, mai degrabă decât una reutilizabilă.
Apăsați Întrebări Fit Tolerance Chart
Ce toleranță este utilizată pentru o ajustare prin presare?
Nu există o valoare unică. La dimensiunea nominală de 25 mm, H7/p6 oferă 1 până la 35 microni de interferență și H7/s6 oferă 14 până la 48 microni. Alezajul rulmenților urmează propriile toleranțe de clasă, astfel încât acele îmbinări sunt calculate separat.
De câtă interferență este nevoie?
Suficient pentru a suporta cuplul prin frecare, plus marja pentru pierderi de temperatura si rotunjime. Mașinile ușoare folosesc de obicei 5 până la 20 de microni la 25 mm, în timp ce îmbinările industriale grele rulează adesea peste 30 de microni.
De ce eșuează o ajustare prin presare chiar și atunci când a fost urmată diagrama?
Deoarece diagrama descrie piese rotunde, curate ideale la 20 C. Grosimea de placare, ovalitatea, creșterea termică și asamblarea repetată sunt motivele obișnuite pentru care o valoare grafică corectă produce încă o îmbinare slăbită sau prinsă.
Tratați graficul de toleranță de ajustare la presa ca începutul unei decizii, mai degrabă decât decizia în sine. Alegeți banda de dimensiune, citiți intervalul de interferență, scădeți ce temperatură, starea suprafeței și grosimea peretelui vor elimina și abia apoi aliniați-vă la desen. În echipamentele rotative, potrivirea inelului și jocul intern trebuie alese împreună, deoarece acea împerechere decide dacă o mașină funcționează în liniște ani de zile sau se întoarce la atelier pentru reluare.